
PLA mı PETG mi? Farkları, Dayanım ve Baskı Ayarları
PLA mı PETG mi sorusunun kısa cevabı şu: parça ısınmayacak, zorlanmayacak ve suyla temas etmeyecekse PLA ile basın; bu üçünden biri varsa PETG'ye geçin. PLA…
PLA mı PETG mi sorusunun kısa cevabı şu: parça ısınmayacak, zorlanmayacak ve suyla temas etmeyecekse PLA ile basın; bu üçünden biri varsa PETG'ye geçin. PLA daha kolay basılır, ince ayrıntıyı daha keskin verir ve hata payı düşüktür. PETG ise PLA'nın yumuşamaya başladığı 60 °C civarında şeklini korur, zorlandığında kırılmak yerine esner ve neme dayanır. Karşılığında biraz daha yüksek sıcaklık, daha dikkatli tabla ayarı ve daha kuru filament ister.
Bu yazı iki malzemeyi karar vermek için karşılaştırıyor: hangi parça için hangisi, yazıcınız hangisini basar, ayarlar nasıl değişir, kurutma ve maliyet farkı ne. PLA, PETG, TPU, ABS ve ASA'nın genel karşılaştırması için Filament Çeşitleri yazımıza bakabilirsiniz.
Bu yazıda
Dört soruda karar
Filamenti malzemenin genel ününe göre değil, parçanın nerede ve nasıl kullanılacağına göre seçin. Aşağıdaki soruları yukarıdan aşağı okuyun; ilk "evet" dediğiniz soru seçimi verir. Dördüne de "hayır" diyorsanız PLA hem daha kolay hem daha hızlı bir tercih olur.
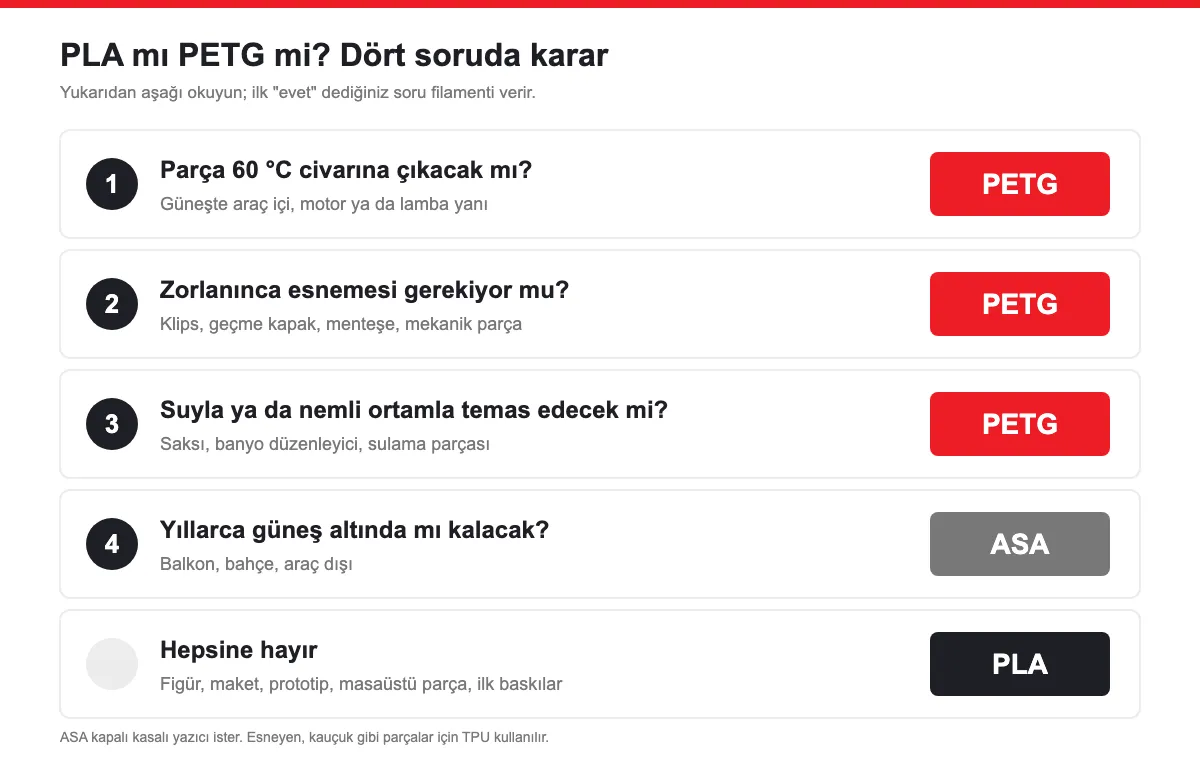
Karar şeması. Görsel: Robotzade
Dördüncü soru PETG'nin sınırını gösteriyor. PETG dış ortamda PLA'dan iyi dayanır, ama balkonda ya da bahçede yıllarca güneş görecek bir parça için UV dayanımı yüksek olan ASA filament daha doğru seçimdir. ASA ise kapalı kasalı bir yazıcı ister.
PLA ve PETG farkı: sayılarla yan yana
Tablodaki baskı sıcaklıkları, tabla değerleri ve kurutma koşulları Bambu Lab filament rehberinden, yumuşama sıcaklıkları ve çekme dayanımı Polymaker teknik veri tablosundan alındı. Markadan markaya birkaç derecelik fark olur; elinizdeki makaranın etiketi her zaman önce gelir.
| Özellik | PLA | PETG |
|---|---|---|
| Nozul sıcaklığı | 190-240 °C | 240-270 °C (hızlı baskı türü PETG HF: 230-260 °C) |
| Tabla sıcaklığı (Textured PEI) | 45-65 °C | 60-80 °C |
| Isıl şekil değiştirme (HDT) | 60 °C | 78 °C |
| Yumuşama noktası (Vicat) | 63 °C | 84 °C |
| Çekme dayanımı | 52,3 MPa | 50,8 MPa |
| Darbe dayanımı (Bambu puanı, 5 üzerinden) | 2 | 3 |
| Kırılma biçimi | Sert, katman çizgisinden kırılır | Tok, kırılmadan önce esner |
| İnce ayrıntı, köprü ve çıkıntı | İyi | Daha zayıf, ipliklenmeye yatkın |
| Kurutma (fırın tipi kurutucu) | 55 °C, 8 saat (önerilir) | 70 °C, 8 saat; PETG HF 65 °C, 8 saat (şart) |
| AMS / AMS lite | Uyumlu | Uyumlu |
| Açık kasalı yazıcı | Uygun | Uygun |
HDT 0,45 MPa yük altında ölçülür; değerler PolyLite PLA ve PolyLite PETG içindir. Nozul aralıkları ±10 °C.
Tablodan çıkan iki sonuç var. Birincisi, çekme dayanımında iki malzeme neredeyse eşit; "PETG daha sağlam" sözü aslında ısıya ve darbeye dayanım için doğru. İkincisi, PETG'nin bütün ayarları PLA'nın biraz üstünde: daha sıcak nozul, daha sıcak tabla, daha sıcak kurutma.
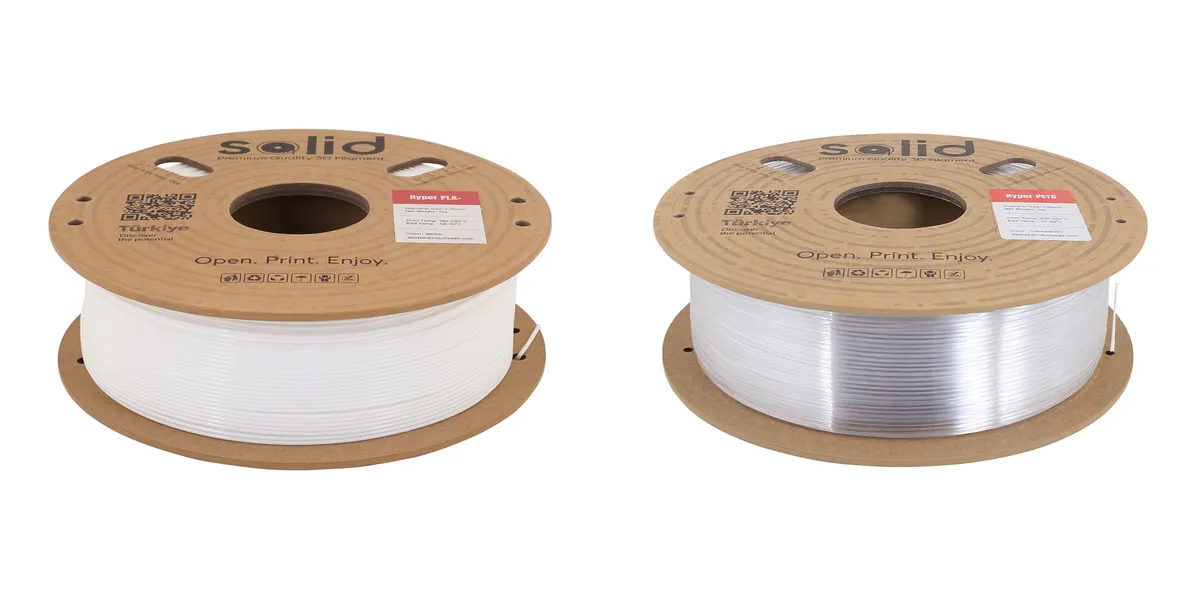
Solda Solid Hyper PLA+ Beyaz, sağda Solid Hyper PETG Şeffaf. PETG'nin şeffaf türü ışık geçiren parçalarda kullanılır. Görsel: ürün galerisi
Hangisi daha dayanıklı?
Dayanıklılık tek bir sayı değildir. Parçayı neyin bozacağına bakmak gerekir: ısı mı, darbe mi, güneş ya da su mu?
Isı: PLA kaç derecede yumuşar, kaç derecede erir?
Prusa'nın PLA rehberine göre PLA 60 °C'nin üstünde yumuşayıp şekil değiştirir; erime noktası ise 175 °C civarındadır. Parçayı bozan erime değil, yumuşamadır: yük altındaki bir PLA parça 60 °C civarında eğilmeye başlar. PETG'nin ısıl şekil değiştirme sıcaklığı 78 °C'dir ve Prusa'nın PETG rehberi 80 °C'nin altındaki iç ve çoğu dış ortam kullanımı için PETG'yi uygun görür.
Bu farkın en somut örneği araç içidir. Arizona State University'nin ölçümünde hava sıcaklığının 38 °C'yi aştığı yaz günlerinde güneşte bir saat park eden araçların torpidosu ortalama 69 °C'ye, gölgede bekleyenlerinki 48 °C'ye çıktı. Güneş alan torpidoya konan PLA telefon tutucusu bu sıcaklıkta şeklini kaybeder; PETG sınıra yakın olsa da dayanır.
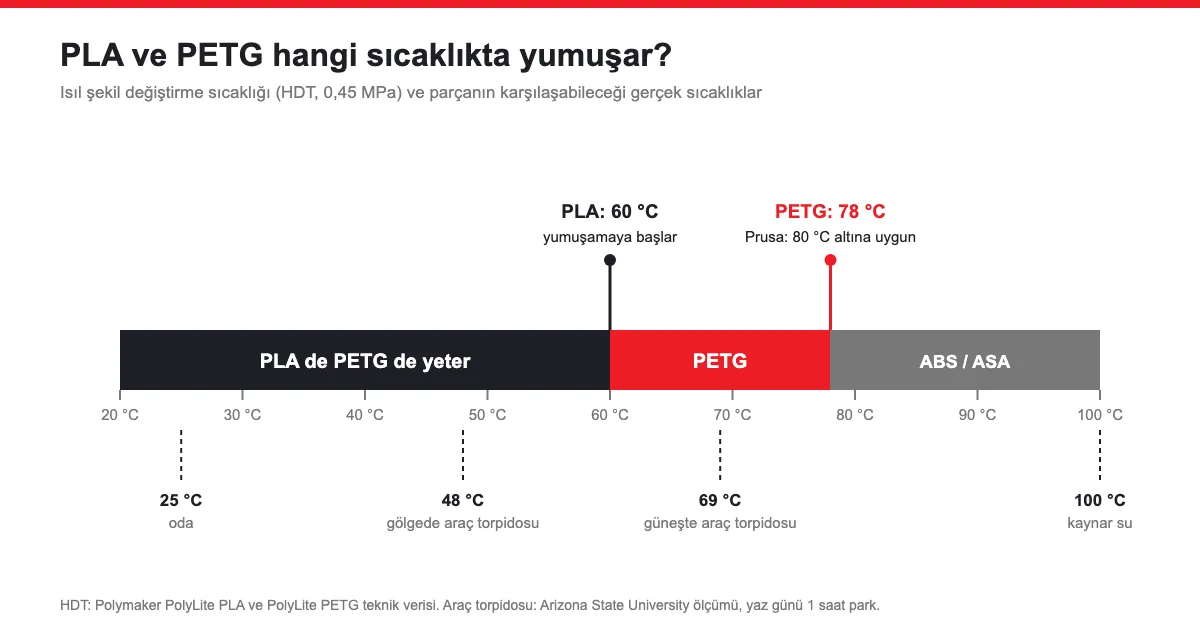
PLA ve PETG'nin yumuşama sıcaklıkları ile gerçek ortam sıcaklıkları. Görsel: Robotzade
Darbe ve esneme
PLA serttir; zorlandığında esnemez, katman çizgisinden ya da parçalara ayrılarak kırılır. PETG daha toktur. Prusa, PETG'nin yüksek tokluğu ve esnekliği sayesinde çoğu zaman kırılmadığını, katmanlarının birbirine iyi tutunduğunu yazıyor ve kendi yazıcılarının plastik parçalarını PETG ile basıyor. Bambu Lab da darbe dayanımında PETG'ye PLA'dan bir puan fazla veriyor. Klips, geçme kapak, menteşe ve mekanik parçalarda PETG'nin üstünlüğü buradan gelir.
Güneş ve su
PLA güneş ışığında bozunur ve Prusa onu teknik ve dış ortam işleri için uygun bulmuyor. PETG suya ve neme dayanıklıdır; Prusa, katman yapışması güçlü olduğu için su geçirmemesi gereken parçalarda PETG'yi öneriyor. Saksı, banyo düzenleyici ve sulama parçaları bu yüzden PETG işidir.
Hangi parça için hangisi?
| Parça | Seçim | Neden |
|---|---|---|
| Figür, maket, oyuncak, vazo | PLA | Ayrıntıyı keskin verir, çarpılmaz, hızlı basılır. |
| Prototip, ölçü ve geçme denemesi | PLA | Kolay ve hızlı; tasarım oturunca son parça PETG ile basılabilir. |
| İç mekândaki robot gövdesi, sensör ya da kart tutucu | PLA | Isı ve darbe yoksa PLA yeterlidir ve daha temiz çıkar. |
| Isınan motor, lamba ya da güç kaynağı yanındaki parça | PETG | 60 °C civarında PLA yumuşar, PETG şeklini korur. |
| Araç içi telefon ya da kamera tutucu | PETG | Güneşte torpido 69 °C'ye çıkabiliyor. |
| Klips, geçme kapak, menteşe, braket | PETG | Zorlanınca kırılmak yerine esner. |
| Saksı, banyo ve mutfak düzenleyici | PETG | Suya ve neme dayanıklı, su geçirmez parça verir. |
| Lamba kapağı, ışık geçiren parça | PETG (şeffaf) | Şeffaf PETG ışığı geçirir ve lambanın ısısına PLA'dan iyi dayanır. |
| Yıllarca güneş görecek balkon, bahçe parçası | ASA | UV dayanımı yüksektir; kapalı kasalı yazıcı ister. |
Tabloda olmayan bir kullanım: yemek tabağı, bardak gibi doğrudan gıdaya değen parçalar. Prusa, PLA ve PETG malzeme olarak gıdaya uygun sayılsa da baskıdaki katman oluklarında zamanla bakteri üreyebileceği için ikisini de bu işe önermiyor.
Işık geçiren parçalar için Solid Hyper PETG Şeffaf, günlük ve ayrıntılı baskılar için Solid Hyper PLA+ Beyaz iyi bir başlangıçtır.
Yazıcınız hangisini basar?
PLA ve PETG'nin ikisi de açık kasalı yazıcıda basılır; ABS ve ASA'daki gibi kapalı kasa şartı yoktur. Bakmanız gereken iki değer, yazıcınızın nozul ve tabla üst sınırıdır.
- Bambu Lab A1 Combo: nozul en fazla 300 °C, tabla en fazla 100 °C. PLA ve PETG'yi rahat basar; üretici ABS ve ASA'yı bu modelde önermiyor.
- Bambu Lab A2L Combo: nozul en fazla 300 °C, tabla en fazla 80 °C. PETG için tablayı 70-80 °C aralığında tutun. Solid Hyper PETG'nin etiketinde tabla 70-90 °C yazıyor; A2L'de bu aralığın alt kısmı kullanılır ve Textured PEI plakada yeterli olur.
- Kapalı kasalı yazıcılar: Bambu Lab, kasanın içi fazla ısınıp filament ekstruderde erken yumuşamasın diye PLA'da tabla 45 °C'nin, PETG'de 60 °C'nin üstündeyken ön kapağın açılmasını ya da üst camın kaldırılmasını öneriyor.
- Başka marka yazıcılar: makaranın etiketindeki nozul ve tabla aralığına yazıcınız çıkabiliyorsa PETG basabilirsiniz. Standart Solid PETG'nin etiketinde nozul 220-250 °C, tabla 60-80 °C yazıyor.
Bambu Lab, açık kasada PETG basılabildiğini ama ortam soğuksa katmanlar arası bağın zayıflayabileceğini not ediyor. Kışın soğuk bir odada ya da pencere önünde cereyan alan bir yerde basıyorsanız yazıcıyı daha korunaklı bir yere almak işe yarar. AMS ve AMS lite iki malzemeyle de uyumludur; aynı baskıda PLA ve PETG'yi farklı parçalar için birlikte yükleyebilirsiniz.
PLA'dan PETG'ye geçerken baskı ayarları
Destek kayıtlarımızda tekrar eden bir durum var: yeni bir Bambu Lab yazıcı alan müşteri, kutudan çıkan numune filamentin sorunsuz bastığını, sonradan aldığı PETG'nin ise bozuk çıktığını yazıyor. Numune filament yüksek hız için hazırlanmış bir PLA ve dilimleyicide malzeme tipi PLA olarak kalmış. PETG'yi PLA profiliyle basmak, PETG'de görülen sorunların başında geliyor.
| Ayar | PLA | PETG |
|---|---|---|
| Dilimleyicide filament tipi | PLA | PETG (markanın profili yoksa "Generic PETG") |
| Nozul | Etikete göre, çoğunda 200-220 °C | Etikete göre, çoğunda 230-250 °C |
| Tabla | 45-65 °C (Textured PEI) | 60-80 °C, sıfır bırakılmaz |
| Baskı plakası | Cool Plate, Textured ya da Smooth PEI | Textured PEI; Cool Plate önerilmez, Smooth PEI'de yapıştırıcı şart |
| Parça fanı | Açık | İlk katlarda kapalı ya da çok düşük, sonra orta |
| Hız | Hyper PLA türlerinde yüksek hız | Standart PETG'de düşük; hızlı baskı için Hyper ya da HF PETG |
Tablonun arkasındaki nedenler:
- Plaka ve yapıştırıcı. PETG düz (smooth) PEI yüzeye fazla sıkı yapışabilir. Prusa bu yüzeyde baskıdan önce yapıştırıcı çubuk sürülmesini istiyor; burada yapıştırıcı, yapıştırmak için değil ayırıcı olarak kullanılıyor. Bambu Lab ise PETG'yi Cool Plate'te önermiyor.
- Fan. Prusa, ilk birkaç katı fan kapalı, sonrasını yarım güçte basmayı öneriyor. Destek ekibimizin müşterilere verdiği değerler de buna yakın: ilk katta yüzde 0-10, sonraki katlarda yüzde 20-30.
- Hız. Standart PETG için ekibimizin başlangıç önerisi 30-40 mm/s. Hızlı baskı için üretilen PETG'ler bu sınırı kaldırıyor: Solid Hyper PETG etiketinde 150-300 mm/s yazıyor. Karşılaştırma için Solid Hyper PLA+ etiketinde bu değer 500 mm/s.
- İpliklenme. PETG'nin bilinen zayıf yanıdır. Prusa, geri çekmeyi (retraction) artırmayı ve nozul sıcaklığını etiket aralığında biraz düşürmeyi öneriyor. İpliklenme ayardan sonra da sürüyorsa sebep çoğu zaman nemdir; bir sonraki bölüme bakın.
Bambu Studio'da malzeme profili seçimi, başka marka filament için profil açma ve akış kalibrasyonu Bambu Studio kullanımı yazımızda adım adım anlatılıyor.
Nem ve kurutma
Her filament havadaki nemi bir miktar çeker. Bambu Lab'ın açıklamasına göre nemli filamentteki su sıcak nozulda buharlaşır, eriyik genleşir ve kabarcık yapar; sonuç ipliklenme, eksik akış, delikler, pürüzlü yüzey ve zayıf parçadır. Hava ne kadar nemliyse ve makara ne kadar uzun süre açıkta kalırsa sorun o kadar büyür.
PETG bu konuda PLA'dan daha hassastır. Bambu Lab, PLA ve standart PETG için kurutmayı "önerilir", hızlı baskı türü PETG HF için ise "şart" olarak veriyor ve PETG HF'nin baskı sırasında da nem alıcılı kapta tutulmasını istiyor. Kurutma koşulları fırın tipi bir kurutucuda PLA için 55 °C'de 8 saat, PETG için 70 °C'de 8 saat, PETG HF için 65 °C'de 8 saat. PLA'yı daha yüksek sıcaklıkta kurutmayın; 60 °C civarında yumuşamaya başladığını yukarıda gördük.
Destek ekibimizin baskı kalitesi düşen yazıcılarda baktığı ilk şeylerden biri de budur: açıkta bekleyen filament yüzey kalitesini düşürür. Kullanmadığınız makarayı kilitli poşette ya da kapalı bir kutuda nem alıcıyla saklayın.
Maliyet: hangisi daha ucuza çıkar?
PLA ile PETG arasındaki maliyet farkı çoğu zaman makarada değil, baskının kendisindedir. Dört kalemi ayrı ayrı düşünmek gerekir:
- Makara: aynı marka ve serideki PLA ve PETG makaraları birbirine yakın bedeldedir; marka ve seri farkı malzeme farkından büyüktür.
- Uzunluk: PETG biraz daha yoğun olduğu için 1 kg makaradan PLA'ya göre birkaç metre az filament çıkar: 1,75 mm'de PLA yaklaşık 335, PETG yaklaşık 330 metre. Hesabın ayrıntısı 1 kg filament kaç metre yazımızda.
- Süre ve elektrik: standart PETG daha yavaş basılır ve tabla yaklaşık 15 °C daha sıcak tutulur. Aynı parça daha uzun sürer ve biraz daha fazla elektrik harcar.
- Hatalı baskı: yanlış profil ya da nemli filament yüzünden çöpe giden baskı, aradaki bütün farkı kapatır. PLA bu kalemde daha affedicidir.
Kendi parçanızın filament ve elektrik maliyetini 3D Baskı Maliyet Hesaplama aracımızla PLA ve PETG için ayrı ayrı hesaplayabilirsiniz. Gram değerini dilimleyiciden, baskı süresini de seçtiğiniz profilden alın.
Standart ve hızlı baskı türleri arasında seçim yaparken yazıcınızın hızını da düşünün: Solid PETG gibi standart bir PETG, hız sınırı düşük yazıcılarda sorunsuz çalışır; Bambu Lab gibi hızlı yazıcılarda Hyper türü süreyi kısaltır. PLA tarafında Bambu Lab yazıcılara hazır profille uyan Bambu Lab filamentler de seçenekler arasında.
Sık sorulan sorular
PLA mı PETG mi daha dayanıklı?
Çekme dayanımında ikisi neredeyse eşittir (Polymaker verisinde PLA 52,3 MPa, PETG 50,8 MPa). PETG ısıya ve darbeye daha dayanıklıdır: PLA 60 °C civarında yumuşarken PETG 78 °C'ye kadar şeklini korur ve zorlandığında kırılmak yerine esner. Isı, darbe ya da su yoksa PLA yeterlidir.
PLA kaç derecede erir?
PLA'nın erime noktası 175 °C civarındadır, ama parçayı bozan sıcaklık çok daha düşüktür: PLA 60 °C'nin üstünde yumuşayıp şekil değiştirmeye başlar. Bu yüzden güneşte bekleyen araç içi ya da ısınan bir cihazın yanı PLA için uygun değildir.
PETG güneşe dayanıklı mı?
PETG dış ortamda PLA'dan iyi dayanır; Prusa onu 80 °C'nin altındaki iç ve çoğu dış ortam kullanımı için uygun görür. Balkon ya da bahçe gibi yıllarca doğrudan güneş görecek parçalar için UV dayanımı yüksek ASA daha doğru seçimdir.
PETG gıdaya uygun mu?
PETG malzeme olarak gıdaya uygun sayılabilir, ama 3D baskıdaki katman oluklarında zamanla bakteri üreyebilir. Prusa bu yüzden PETG dahil hiçbir filamenti tabak, bardak gibi gıdaya doğrudan değen parçalar için önermiyor. Aynı durum PLA için de geçerlidir.
PLA ayarlarıyla PETG basılır mı?
Basılmaz. PETG daha yüksek nozul ve tabla sıcaklığı, ilk katlarda düşük fan ve standart türlerde daha düşük hız ister. Dilimleyicide filament tipini PETG seçin; markanın profili yoksa Generic PETG ile başlayın.
PETG için kapalı kasalı yazıcı gerekir mi?
Gerekmez. PETG çarpılmaya yatkın değildir ve Bambu Lab A1, A2L gibi açık kasalı yazıcılarda basılır. Soğuk ve cereyanlı ortamda katman bağı zayıflayabildiği için yazıcıyı ılık, rüzgâr almayan bir yere koymak yeterlidir.
Hangi filamentin işinize uyacağından emin değilseniz parçanın fotoğrafı ve kullanılacağı yerle birlikte bize yazın; destek ekibimiz malzeme ve ayar önerisi verir. Bütün seçenekler filament kategorisinde.


