
Filament Çeşitleri: PLA, PETG, TPU, ABS, ASA Hangisi Ne İçin?
Filament çeşitleri arasında seçim yaparken sorulacak soru "hangisi daha iyi" değil, "bu parça nerede ve nasıl kullanılacak" sorusudur. Masada duracak bir figür, maket ya da prototip için PLA yeterlidir. Isı, yük ya da nem görecek bir parça için PETG'ye geçilir.
Filament çeşitleri arasında seçim yaparken sorulacak soru "hangisi daha iyi" değil, "bu parça nerede ve nasıl kullanılacak" sorusudur. Masada duracak bir figür, maket ya da prototip için PLA yeterlidir. Isı, yük ya da nem görecek bir parça için PETG'ye geçilir. Esneyen, darbe emen parçalar TPU ile basılır. Uzun süre güneş altında kalacak parçalarda ASA, daha yüksek ısı ve aseton ile parlatma gereken teknik parçalarda ABS kullanılır; bu son ikisi kapalı kasalı yazıcı ister.
Aşağıda beş malzemeyi üreticilerin teknik verileriyle tek tabloda karşılaştırdık, hangi iş için hangisinin seçileceğini bir karar şemasına döktük ve destek ekibimize en sık gelen filament sorunlarını çözümleriyle ekledik.
PLA, PETG, TPU, ABS ve ASA tek tabloda
Beş filament türünün baskı sıcaklıkları, kasa ve AMS uyumu ile kurutma koşulları Bambu Lab filament rehberinden, ısıl şekil değiştirme sıcaklıkları Polymaker teknik veri tablosundan, UV dayanımı ve kullanım notları Prusa'nın malzeme rehberlerinden alındı. Aynı malzemenin markaları arasında birkaç derecelik fark olur; elinizdeki makaranın etiketindeki aralık her zaman önce gelir.
| Özellik | PLA | PETG | TPU | ABS | ASA |
|---|---|---|---|---|---|
| Nozul sıcaklığı | 190-240 °C | 240-270 °C | 200-250 °C | 240-280 °C | 240-280 °C |
| Tabla sıcaklığı | 45-65 °C | 60-80 °C | 35-45 °C | 90-100 °C | 90-100 °C |
| Kapalı kasa | Gerekmez | Önerilir | Gerekmez | Gerekli | Gerekli |
| Isıl şekil değiştirme (HDT) | 60 °C | 78 °C | Düşük | 100 °C | 103 °C |
| Güneş (UV) dayanımı | Zayıf | Orta | Belirtilmemiş | Zayıf, sararır | Yüksek |
| Mekanik davranış | Sert, darbede kırılır | Tok, kırılmadan esner | Kauçuk gibi esner | Tok, darbeye dayanıklı | Tok, aşınmaya dayanıklı |
| AMS / AMS lite | Uyumlu | Uyumlu | Uyumsuz | AMS evet, AMS lite önerilmez | Uyumlu |
| Kurutma (fırın) | 55 °C, 8 saat | 70 °C, 8 saat | 70 °C, 8 saat (şart) | 80 °C, 8 saat | 80 °C, 8 saat |
| Tipik iş | Figür, maket, prototip | Mekanik parça, kutu, tutucu | Conta, lastik, kılıf | Teknik parça, parlatma | Dış ortam parçası |
Sıcaklıklar Bambu Lab'ın genel malzeme aralıklarıdır (nozul ±10 °C, tabla Textured PEI plaka için); PETG HF türünde nozul 230-260 °C. HDT 0,45 MPa yük altında ölçülür; değerler PolyLite PLA, PolyLite PETG, PolyLite ABS ve Polymaker ASA içindir. TPU için Bambu Lab ısı dayanımını beş üzerinden bir yıldızla veriyor. PETG'nin UV satırı, Prusa'nın "iç ve çoğu dış ortam kullanımına uygun" ifadesine dayanır. "Kapalı kasa gerekli": Bambu Lab ABS ve ASA'yı açık kasalı yazıcıda önermiyor. TPU'daki "uyumsuz" standart TPU içindir; Bambu Lab'ın AMS için ayrıca geliştirilmiş TPU'su vardır.
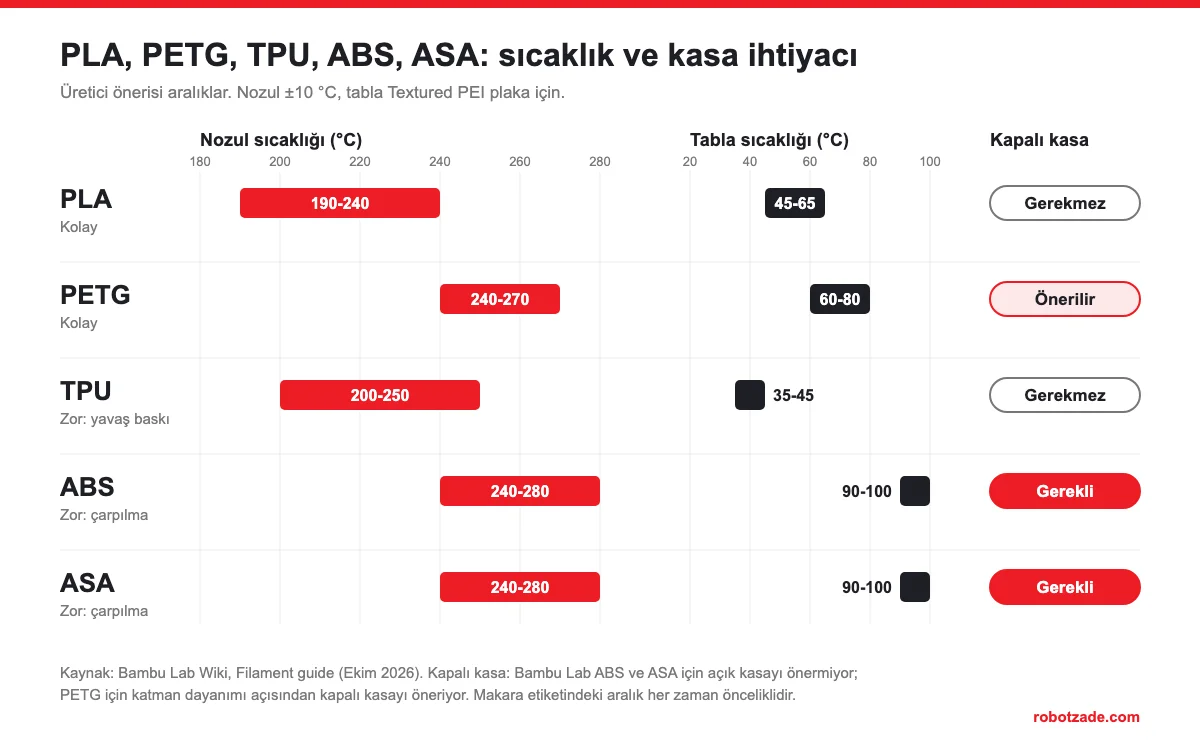
Şemada iki grup hemen ayrılıyor. PLA, PETG ve TPU düşük tabla sıcaklığıyla açık kasalı yazıcıda basılır. ABS ve ASA ise tablayı 90-100 °C'ye ve çevresindeki havayı sıcak tutmak ister; açık kasada parça soğurken çekip köşelerinden kalkar.
Hangi iş için hangi filament?
Karar şemasını yukarıdan aşağı okuyun; parçanız için ilk "evet" dediğiniz soru malzemeyi verir.
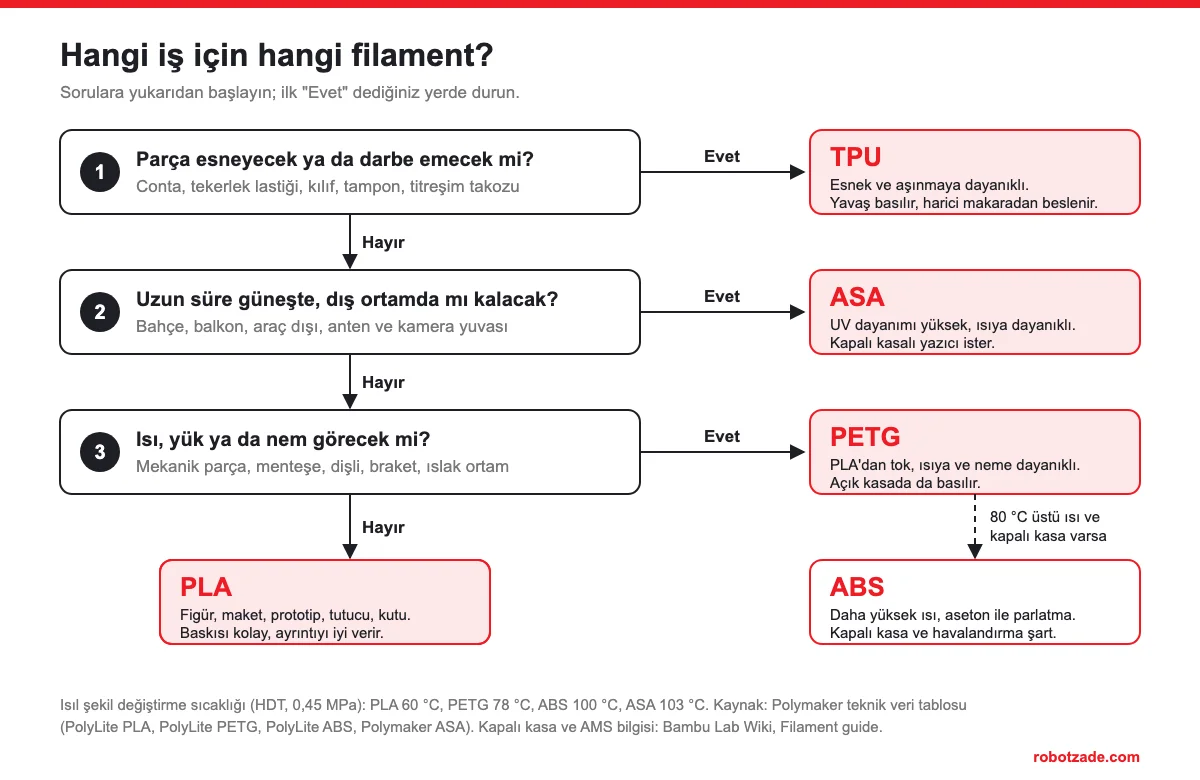
| Basacağınız parça | Filament | Neden |
|---|---|---|
| Figür, maket, oyuncak, vazo, masaüstü düzenleyici | PLA | Ayrıntıyı iyi verir, çarpılmaz, hızlı basılır. |
| Robot gövdesi, sensör ya da kart tutucu | PLA ya da PETG | İç mekânda PLA yeter. Isınan motor, sürücü ya da regülatör yakınındaki parçada PETG daha güvenlidir; PLA 60 °C civarında yumuşar. |
| Dişli, menteşe, klips, braket | PETG | Tok yapısı sayesinde zorlanınca kırılmak yerine esner, katmanları birbirine iyi tutunur. |
| Suyla temas eden parça (saksı, banyo düzenleyici) | PETG | Prusa, katman yapışması güçlü olduğu için su geçirmeyen parçalarda PETG'yi öneriyor. |
| Conta, tekerlek lastiği, telefon kılıfı, titreşim takozu | TPU | Esner, eski hâline döner, aşınmaya dayanıklıdır. |
| Drone tamponu, anten ya da kamera tutucusu | TPU | Düşme ve çarpmada darbeyi emer, kırılmaz. |
| Bahçe, balkon, araç dışı parça | ASA | UV dayanımı yüksektir, güneşte rengini ve dayanımını korur. |
| Isıya yakın teknik parça, aseton ile pürüzsüzleştirilecek parça | ABS | Yaklaşık 100 °C'ye kadar şeklini korur, aseton buharıyla parlatılır. |
Tabloda olmayan bir iş: yemek tabağı, bardak gibi gıdaya doğrudan değen parçalar. Prusa malzeme rehberinde PLA ve PETG'nin malzeme olarak gıdaya uygun sayılabileceğini, ama baskıdaki ince katman oluklarının bakteri barındırdığı için hiçbir filamenti bu işe önermediğini yazıyor.
PLA ve PETG farkı
PLA ile PETG, açık kasalı bir yazıcıyla basılabilen iki temel malzeme olduğu için en çok karşılaştırılan ikilidir. Çekme dayanımında birbirine yakındırlar (Polymaker PolyLite verisinde PLA 52,3 MPa, PETG 50,8 MPa); asıl fark ısıda ve tokluktadır.
PLA: kolay, ayrıntılı, ama ısıya ve darbeye zayıf
PLA bitki kökenli bir polyesterdir. Düşük sıcaklıkta ve hızlı basılır, neredeyse hiç çarpılmaz, ince ayrıntıyı keskin verir. Zayıf yanları da nettir: 60 °C civarında yumuşayıp şekil değiştirir, güneş ışığında bozunur ve darbe aldığında katman çizgisinden kırılır. Güneş alan bir araç içinde ya da ısınan bir cihazın yanında duracak parçayı PLA ile basmamanın sebebi budur.
Yeni başlayanlar ve günlük baskılar için PLA filament çeşitleri arasında hızlı baskıya uygun Creality Hyper PLA Beyaz ve Solid Hyper PLA+ Beyaz, Bambu Lab yazıcılarda hazır profille çalışan Bambu Lab PLA Basic Siyah öne çıkıyor.
PETG: tok, ısıya ve neme dayanıklı, ama ayara daha hassas
PETG, glikol ile değiştirilmiş PET'tir; pet şişelerin malzemesine yakındır. Tok olduğu için zorlanınca kırılmak yerine esner, katmanları birbirine sıkı tutunur ve suya dayanıklıdır. Prusa'nın PETG rehberi, 80 °C altındaki iç ve çoğu dış ortam kullanımı için PETG'yi uygun görüyor; kendi yazıcılarının plastik parçalarını da PETG ile basıyor. Bedeli şudur: ipliklenmeye yatkındır, köprü ve çıkıntılarda PLA kadar temiz değildir, destekleri zor ayrılır ve ince ayrıntıyı PLA kadar keskin vermez.
PLA'dan PETG'ye geçerken üç ayar değişir:
- Nozul sıcaklığı yaklaşık 30-40 °C yükselir (Bambu Lab aralığı 240-270 °C).
- Tabla sıcaklığı 60-80 °C'ye çıkar ve sıfır bırakılmaz. PETG düz PEI yüzeye fazla sıkı yapışabilir; Prusa bu yüzeyde ayırıcı olarak yapıştırıcı (glue stick) sürülmesini öneriyor.
- Hız düşer. Hızlı PLA profilleriyle basılan PETG bozuk çıkar.
Son madde destek kayıtlarımızda sık karşımıza çıkıyor. Yeni Bambu Lab yazıcı alan müşterilerimiz, cihazla gelen numune filamentin sorunsuz bastığını ama sonradan aldıkları PETG'nin bozuk çıktığını yazıyor. Sebep çoğu zaman aynı: numune filament yüksek hız için ayarlanmış bir PLA ve dilimleyicide malzeme tipi PLA olarak kalmış. Bambu Studio'da filament tipini PETG seçip hızı düşürmek sorunu çözüyor.
Stoktaki seçenekler PETG filament kategorisinde; örneğin Solid Hyper PETG Beyaz ve ışık geçiren parçalar için Solid Hyper PETG Şeffaf.
TPU: esnek filament ne zaman kullanılır?
TPU (termoplastik poliüretan), esnek filamentler ailesinin en yaygın üyesidir. Sertliği Shore A ölçeğiyle verilir; rafta en sık görülen 95A, elle bükülebilen ama formunu koruyan bir sertliktir. Prusa'nın esnek malzeme rehberine göre TPU aşınmaya ve kimyasallara dayanıklıdır, soğukta da esnek kalır, neredeyse hiç çekmez. Polymaker'ın PolyFlex TPU95 verisinde kopma uzaması %551; yani parça boyunun beş katından fazla uzayıp ancak öyle kopuyor.
Zor tarafı baskısıdır. Filament yumuşak olduğu için itici dişli ile nozul arasında bükülüp sıkışabilir. Bu yüzden:
- Yavaş basın. Prusa esnek filamentte tipik hızı 20 mm/s, üst sınırı 30-40 mm/s olarak veriyor.
- AMS ya da AMS lite'tan beslemeyin. Bambu Lab standart TPU'yu bu ünitelerle uyumsuz sayıyor; harici makara tutucudan tek renk basın.
- İtici baskısını gevşetin. Filamentin itici dişlide ezildiği talepler destek kayıtlarımızda da var ve sebep hep ayarın fazla sıkı olması; TPU'da bu daha belirgin.
- Kuru tutun. Bambu Lab TPU'yu baskıdan önce kurutulması şart olan malzemeler arasında sayıyor (70 °C, 8 saat) ve baskı sırasında da nem alıcılı kapta tutulmasını istiyor.
Esnek parça basacaksanız TPU (Flex) filament kategorisinde 95A sertliğinde iki TPU filament seçeneği var: Solid Hyper TPU 95A Beyaz ve eSUN eTPU-95A Beyaz.
ABS ve ASA: kapalı kasa isteyen ikili
ABS ve ASA kardeş malzemelerdir. İkisi de yaklaşık 100 °C'ye kadar şeklini korur, tok ve darbeye dayanıklıdır, aseton ile yapıştırılıp aseton buharıyla parlatılabilir. İkisinin de ortak zorluğu çarpılmadır: parça ile çevresindeki hava arasındaki sıcaklık farkı büyüdükçe katmanlar çekip köşeler tabladan kalkar. Bu yüzden Bambu Lab ikisini de açık kasalı yazıcılarda önermiyor; A1 ve A1 mini gibi açık kasalı modellerde PLA, PETG ve TPU tarafında kalmak gerekir. Baskı sırasında stiren içeren duman çıktığı için oda havalandırılmalı, ama yazıcının üzerine doğrudan cereyan gelmemelidir.
Aralarındaki fark güneştedir. Prusa'nın ASA rehberi ASA'yı ABS'nin halefi olarak tanımlıyor: UV dayanımı yüksek, daha az çarpılıyor ve daha az koku yapıyor. ABS ise dış ortamda zamanla sararıp gevrekleşir. Kısacası güneş gören parçada ASA, kapalı alanda ısıya yakın ya da aseton ile parlatılacak parçada ABS seçilir.
ABS için gelen "baskı alamıyorum" taleplerinde ekibimizin ilk baktığı iki şey tabla sıcaklığı ve fandır. Tabla 100 °C civarına çıkmadan ve parça soğutma fanı kapatılmadan hangi marka olursa olsun ABS baskısı tutmuyor. Brim (kenar şeridi) eklemek ve modeli tablanın kenarına çok yaklaştırmamak köşe kalkmasını azaltır.
Stoktaki seçenekler: ABS filament kategorisinde Solid Hyper ABS Beyaz, ASA filament kategorisinde Solid ASA Beyaz ve eSUN ASA+ Siyah. Kapalı kasalı yazıcı seçenekleri Bambu Lab 3D yazıcılar kategorisinde.
Müşterilerimizden en sık gelen filament sorunları
Destek ekibimize gelen filament şikâyetlerinin çoğu malzemenin kendisinden değil; sıcaklık, tabla hazırlığı ve saklama koşulundan çıkıyor. Kayıtlarımızda en sık karşılaştıklarımız ve ekibimizin önerdiği çözümler:
| Sorun | Çoğu zaman sebebi | Ne yapılmalı |
|---|---|---|
| Baskı tablaya yapışmıyor, köşeler kalkıyor | Tabla kirli ya da filamente göre soğuk, otomatik kalibrasyon kapalı; ABS'de fan açık | Tablayı temizleyip ince bir kat yapıştırıcı sürün, tabla sıcaklığını yukarıdaki aralığa getirin, kalibrasyonu açık bırakın. ABS'de fanı kapatıp brim ekleyin. |
| PETG tablaya tutmuyor | Tabla sıcaklığı düşük ya da sıfır girilmiş | Tablayı makara etiketindeki aralığa çıkarın, yapıştırıcı sürün, ilk katmanlarda fanı kapatın. |
| Yeni aldığım filament bozuk basıyor, cihazla gelen sorunsuzdu | Yüksek hız PLA profili başka malzemeye uygulanmış | Dilimleyicide doğru malzeme tipini seçin, hızı düşürün. |
| Nozul tıkanıyor, filament çıkmıyor | Uygun olmayan sıcaklık, açıkta kalıp nem çekmiş ya da eski filament, nozulun tablaya çok yakın olması | Nozulu ısıtıp filamenti elle itin; akış yoksa tıkanıklık vardır. Kuru ve uygun sıcaklıktaki filamentle tekrar deneyin. |
| Yüzey pürüzlü, ipliklenme var, baskı kırılgan | Filament nem çekmiş ya da sıcaklık o renge uygun değil | Filamenti kurutun, kapalı ve kuru saklayın. Aynı markanın farklı renkleri pigmente göre farklı sıcaklık isteyebilir; yeni renkte sıcaklık kulesi basın. |
| Filament itici dişlide eziliyor | İtici baskı ayarı fazla sıkı | Ayarı biraz gevşetin; mandalda kırık olup olmadığına bakın. |
İki not daha. Birincisi, yazıcı kutusundan çıkan az miktardaki numune filamentin üretim tarihi ve nem durumu belli olmadığı için ekibimiz onu kalıcı kullanım için önermiyor; kendi test baskılarımızı Solid PLA ile yapıyoruz. İkincisi, nemin etkisi malzemeye göre değişir: Bambu Lab nemli filamentin ipliklenme, eksik akış, delikli ve pürüzlü yüzey ve dayanım kaybı yaptığını yazıyor; Prusa da TPU'nun PLA'ya göre çok daha sık kurutma istediğini belirtiyor. Açılmış makaraları nem alıcılı kapalı bir kutuda ya da vakumlu poşette saklamak bu sorunların çoğunu baştan önler.
Uzun bir baskıdan önce makarada yeterli filament kalıp kalmadığını tartarak ölçmeyi 1 kg filament kaç metre yazımızda anlattık; malzemeye göre uzunluk tablosu da orada. Parça başına maliyeti görmek için 3D baskı maliyet hesaplama aracımızı kullanabilirsiniz. Bambu Lab A1 Combo kullanıyorsanız ilk filament yükleme adımları A1 Combo kurulum yazımızda.
Sık sorulan sorular
PLA mı PETG mi daha dayanıklı?
Çekme dayanımında ikisi yakındır. Fark ısıda ve toklukta: PETG yaklaşık 78 °C'ye kadar şeklini korur, PLA 60 °C civarında yumuşar. PLA sert ama darbede kırılır, PETG ise kırılmadan esner. Isı, yük ya da nem görecek parçada PETG, ayrıntılı ve masaüstünde duracak parçada PLA seçilir.
PETG kaç derecede basılır?
Bambu Lab'ın genel aralığı nozulda 240-270 °C, tablada 60-80 °C'dir; PETG HF gibi hızlı türlerde nozul 230-260 °C'dir. Prusa kendi PETG'si için ilk katmanda 230 °C, sonrasında 240 °C nozul ve 85-90 °C tabla öneriyor. Makaranızın etiketindeki aralık önceliklidir.
Açık kasalı yazıcıda (Bambu Lab A1 gibi) ABS ya da ASA basılır mı?
Bambu Lab ABS ve ASA'yı açık kasalı yazıcılarda önermiyor; parça soğurken çarpılır ve katmanlar ayrılabilir. Açık kasada PLA, PETG ve TPU basılır. Dış ortam ya da yüksek ısı gereken parçalar için kapalı kasalı bir yazıcı gerekir.
TPU, AMS ya da AMS lite ile kullanılır mı?
Standart TPU kullanılmaz; yumuşak olduğu için ünitenin kanallarında sıkışır. Bambu Lab'ın AMS için ayrıca geliştirdiği TPU dışında, TPU harici makara tutucudan tek renk basılır.
Filament çeşitleri arasında yeni başlayan hangisiyle başlamalı?
PLA ile. Düşük sıcaklıkta basılır, çarpılmaz ve küçük ayar hatalarını tolere eder. Isı ya da dayanım gereken ilk parçada PETG'ye geçmek kolaydır.
Filament nasıl saklanır?
Açılmış makarayı nem alıcı (silika jel) konmuş kapalı bir kutuda ya da vakumlu poşette saklayın. Nem çekmiş filament ipliklenme, pürüzlü yüzey ve zayıf katman yapışması yapar. TPU başta olmak üzere nem çeken malzemeleri baskıdan önce kurutun.


